« Créer de la valeur pour le pays »
Le contexte : les pompes qui font circuler le pétrole brut
Une unité d’amélioration transforme le pétrole brut extra-lourd de la ceinture pétrolifère de l’Orénoque en un brut plus léger et plus facile à commercialiser. Au cours de ce processus, les pompes centrifuges font circuler le pétrole brut, le diluant et les produits d’une unité à l’autre. Elles fonctionnent à des températures élevées et manipulent des fluides visqueux et corrosifs.
Ce projet comprenait les deux types de pompes les plus courants dans l’industrie :
- Pompes à roue libre : l’impulseur est monté à l’extrémité de l’arbre. Elles sont compactes et utilisées pour des applications de moindre envergure.
- Pompes à arbre entre paliers : l’arbre est supporté à ses deux extrémités. Elles sont utilisées pour des applications à débit, pression ou température plus élevées.
Dans les deux cas, le joint mécanique est la pièce qui empêche le fluide de procédé de s’échapper par l’arbre. Il constitue également l’une des causes les plus fréquentes de défaillance des pompes centrifuges.
Ce qui est en jeu
Lorsqu’une pompe de procédé est mise hors service, l’unité se retrouve sans secours. Si la pompe en service tombe également en panne, l’unité doit réduire sa charge ou s’arrêter.
Une réparation mal effectuée est tout aussi dangereuse. Un rotor déséquilibré génère des vibrations qui détruisent les roulements et les garnitures mécaniques en peu de temps. Une garniture défectueuse peut laisser s’échapper des hydrocarbures chauds ou du sulfure d’hydrogène (H₂S), avec un risque d’incendie et d’exposition du personnel. C’est pourquoi une réparation complète ne se limite pas à remplacer des pièces : elle doit restituer à l’équipement ses conditions de conception d’origine.
Le défi
Le client devait remettre en service quatre pompes critiques, deux à volée et deux entre roulements, dans un délai de 60 jours. Les exigences étaient élevées :
- Normes techniques : chaque pompe devait être réparée conformément aux tolérances de la norme API 610, qui régit les pompes centrifuges de l’industrie pétrolière. Chaque garniture d’étanchéité, selon la norme API 682, qui régit les garnitures mécaniques.
- Matériaux : plusieurs pièces devaient être reconditionnées ou refabriquées dans des matériaux très différents : acier au carbone, aciers inoxydables AISI 304, 316 et 410, alliages au chrome, Monel K500 et bronze.
- Sécurité, qualité et environnement : du personnel de sécurité et d’environnement dédié et approuvé par le client, un plan qualité aligné sur la norme ISO 9001, des détecteurs de gaz et de H₂S pour chaque équipe, une gestion des déchets conforme à la réglementation vénézuélienne et un rapport final par équipement.
La solution
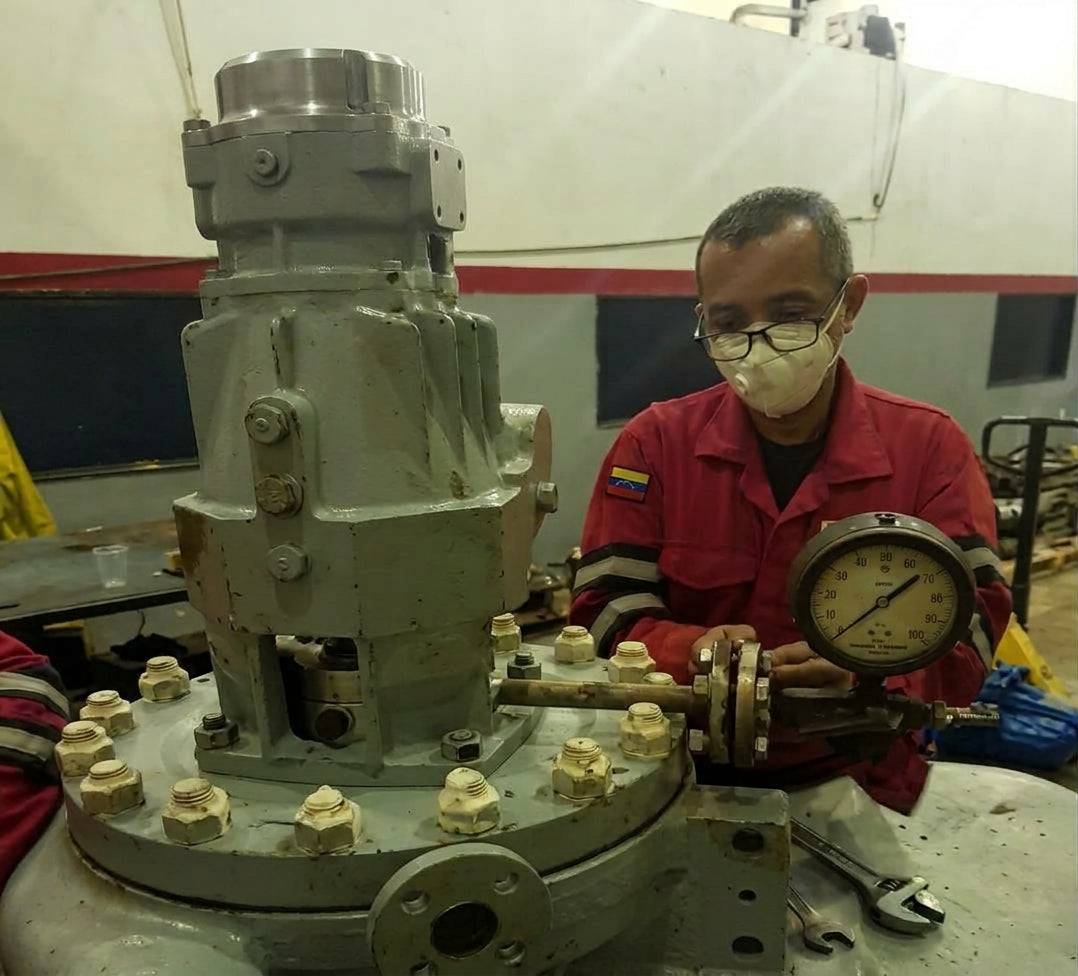
Nous avons retiré les pompes de l'atelier central de l'améliorateur et les avons amenées dans notre atelier. Là, chacune a suivi un processus complet :
- Démontage, nettoyage et inspection visuelle et dimensionnelle, avec vérification de la concentricité et de la perpendicularité.
- Remise en état par soudage, usinage ou rectification des arbres, des boîtiers de roulement, du volute, des couvercles, de l'impulseur, des anneaux, des brides, de l'accouplement et de la chemise de garniture.
- Fabrication des pièces qui ne pouvaient pas être récupérées.
- Équilibrage dynamique du rotor, assemblage, essais et peinture finale.
En même temps, les quatre garnitures mécaniques ont bénéficié d'un service complet : nettoyage par ultrasons, inspection, l'apprêt et le polissage des faces, révision des soufflets, fabrication de composants et essais statiques et dynamiques selon la norme API 682. L'équilibrage dynamique est l'une des étapes les plus importantes. Un rotor équilibré tourne sans vibrations, et ainsi les roulements et les garnitures durent plus longtemps. Cela, ajouté aux tolérances de l'API 610, est ce qui fait qu'une pompe réparée fonctionne comme une neuve.
L'exécution
En plus du travail en atelier, notre équipe a fourni 1 120 heures-homme d'assistance technique sur site en soutien direct au personnel de l'améliorateur :
- 880 heures d'un technicien spécialiste des équipements rotatifs.
- 240 heures d'un ingénieur spécialiste avec plus de 15 ans d'expérience.
Tout a été réalisé conformément à un plan spécifique de sécurité et d'hygiène au travail, avec du personnel de sécurité et d'environnement dédié, des équipements de protection certifiés et des détecteurs de H₂S sur site. Les 1 120 heures-homme ont été effectuées sans accident avec temps perdu. De plus, nous avons couvert la réparation d'une garantie de six mois.
Les résultats
16 pompes ont été livrées en 48 jours, soit 20 % avant le délai contractuel. Elles respectent toutes les normes API 610 et API 682, avec leur documentation qualité complète. Pour l’opérateur, cela s’est traduit par :
- Disponibilité retrouvée : il a pu de nouveau compter sur ses équipements critiques et a réduit les risques de fuites et d’arrêts non programmés.
- 35 % d’économies, soit l’équivalent de 64 615 USD, en réparant les pompes plutôt que de les remplacer par des équipements neufs.
Ce cas démontre qu’avec des talents et des compétences techniques nationaux, il est possible de maintenir les actifs industriels en parfait état et de créer de la valeur pour le pays.
Votre usine doit-elle remettre en service ses équipements critiques sans compromettre leur fiabilité ? Discutons-en.